
NO
Tungsten Carbide Blade Guide: Karakterer, typer og hvordan du velger den rette
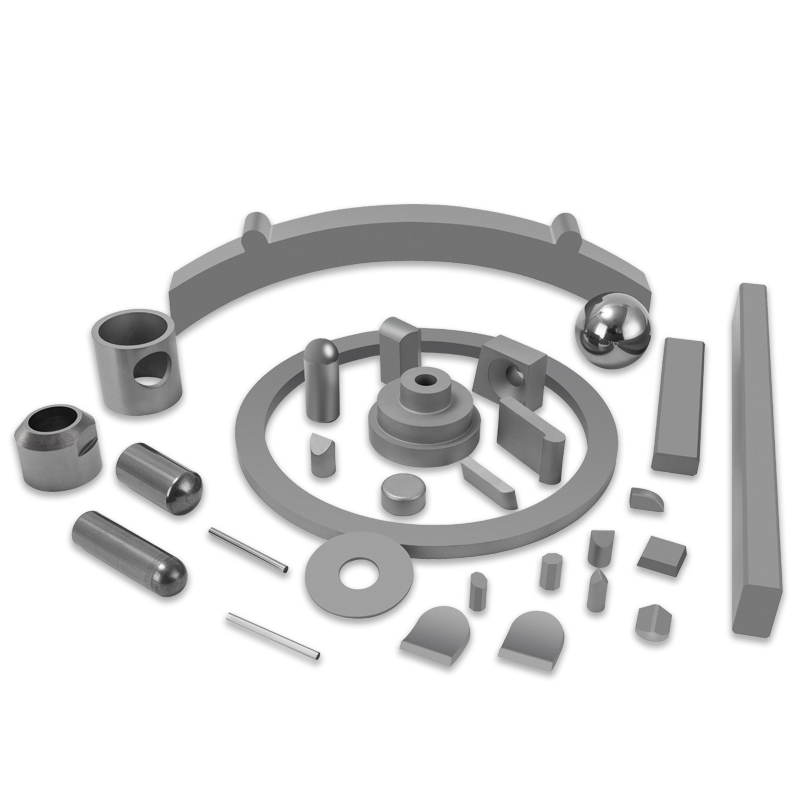
Bransjenyheter-Spør fem personer hva en blad av wolframkarbid er og du vil sannsynligvis få fem forskjellige svar. I en maskinverksted peker uttrykket vanligvis på et vendeskjær som er klemt fast i en dreie- eller freseholder. I et filmkonverteringsanlegg beskriver det et tynt skjæreblad som går mot laminert film i flere hundre meter per minutt. Under jorden kan det bety en knappinnsats presset inn i en steinbor, en hakke på en skjæretrommel eller en kutterinnsats på et skjærehode for tunnelboremaskin. Formene og størrelsene varierer enormt, men materialfamilien bak er den samme: sementert wolframkarbid, en pulvermetallurgisk kompositt av harde wolframkarbidkorn holdt sammen av et koboltbindemiddel.
Vi er Gaite, en karbidprodusent basert i Changzhou, Jiangsu, og vi har presset, sintret og slipt wolframkarbid siden 1990. I løpet av disse tiårene har spørsmålene kundene stiller oss knapt endret seg. Hvilken karakter? Hvilken geometri? Og hvordan får vi kanten til å vare lenger enn den gjorde forrige gang? Denne artikkelen beskriver hva vi har lært på butikkgulvet, og hvor de praktiske avgjørelsene egentlig sitter.
Hva gjør wolframkarbid forskjellig fra stål
Et karbidblad holder formen fordi materialet motstår både slitasje og deformasjon. Hardheten faller vanligvis mellom 1400 og 1700 HV, mot omtrent 600 til 900 HV for herdet verktøystål. Enda viktigere, at hardheten overlever varme. Ved 800 til 1000 grader Celsius skjærer en karbidkant fortsatt mens en høyhastighets stålkant allerede har myknet og mistet sin geometri. Hardmetall har også høy trykkfasthet og stivhet, med en Youngs modul i området 550 til 650 GPa, som er akkurat det en skjærekant trenger når den ikke må bøye seg bort fra arbeidsstykket under belastning.
Hardhet og varm hardhet
Hardhet styres av to ting: hvor mye kobolt som sitter mellom karbidkornene, og hvor fine disse kornene er. En 6 prosent kobolt, submikron karakter kan nå toppen av hardhetsområdet og holde en skarp kant, som er grunnen til at den passer til etterbehandlingsoperasjoner og tynne spalteblader. En 10 til 12 prosent koboltkvalitet med grove korn er mykere på papiret, men langt mer motstandsdyktig mot sprekker under støt, som er det en steinboreinnsats eller en fresehakke faktisk trenger. Ingen av karakterene er bedre i absolutte tall; de svarer på forskjellige spørsmål.
Seighetsavveiningen
Ingenting kommer gratis. Karbid bøyer seg ikke før det går i stykker, det fliser. Tverrbruddstyrken ligger vanligvis mellom 2000 og 3500 MPa, og tallet beveger seg i motsatt retning av hardhet når du endrer koboltinnhold eller kornstørrelse. Termisk sykling er det andre trykket. Avbrutte kutt, fresing og våtskjæring driver alle raske oppvarmings- og avkjølingssykluser inn i kanten, og karbid reagerer på det ved å utvikle termiske sprekker lenge før det slites ut. Å forstå hvilken av disse mekanismene som begrenser verktøyets levetid er det første trinnet i å spesifisere et blad riktig.
Hovedbladfamiliene og hvor de jobber
Ordet "blad" dekker en bred spredning av deler, og karbiden som passer til et skjæreblad er sjelden karbiden som overlever en tunnelflate. Tabellen nedenfor kartlegger de vanlige familiene til forholdene de møter i tjeneste. For en lengre, produktspesifikk gjennomgang, vår guide til typer og bruksområder for skjæreblad av wolframkarbid går nærmere inn på geometri og kantpreparering.
| Blade familie | Typisk arbeidstilstand | Karbidegenskaper som betyr noe |
|---|---|---|
| Indekserbart skjæreblad eller innsats | Dreiing, fresing, rilling og deler av stål, støpejern eller ikke-jernholdige arbeidsstykker | 6 til 12 prosent kobolt, fin til middels korn, belegg og kantslip tilpasset operasjonen |
| Tynn skjærer og trimmeblad | Kontinuerlig skjæring av film, folie, papir og laminert konverteringsmasse | Submikronkorn, høy hardhet, retthet i mikrometerområdet, minimal grad |
| Tunnelboremaskininnsats | Rullende og skrapende kontakt med stein på et skjærehode under høy skyvekraft | Middels til grovt korn med forhøyet kobolt, motstand mot termisk tretthet og avskalling |
| Veifreseverktøy og hakke | Fresing av asfalt eller betongdekke med gjentatt sjokkbelastning | Grovt korn, 8 til 12 prosent kobolt, god varmebestandighet og kroppsbevaring |
| Bergboringsknapp og innsats | Ned-i-hulls hammer eller roterende boring i harde slipende formasjoner | Grovt korn med høy slagfasthet og motstand mot uttrekking av korn |
| Plukk med runde skaft | Kutting av kull og myk stein på skjære- eller veihodetromler | Balansert hardhet og seighet, pålitelig loddet skjøt til stålskaftet |
| Stemplingsdyseinnsats | Blanking, forming, trekking og kaldheading av metallplater ved høyt volum | Høy trykkfasthet, middels til grovt korn, motstand mot flising og gnaging |
Ett mønster går gjennom bordet. Etter hvert som støtet øker, øker koboltinnholdet og kornstrukturen forgroves; ettersom overflatefinish og dimensjonell presisjon blir prioritet, beveger materialet seg den andre veien. Å velge feil retning er den vanligste årsaken til at et blad svikter tidlig.
Hvordan lese en karbidkvalitet før du bestiller
Karakterbetegnelser varierer fra leverandør til leverandør, noe som gjør katalognummer vanskelig å sammenligne direkte. Fire variabler forklarer det meste av ytelsesforskjellen, og alle fire bør være på bordet før en kjøpsbeslutning tas.
- Koboltinnhold. Bindemiddelfasen. Seks prosent kobolt gir maksimal slitestyrke; ti til tolv prosent bytter noe av den slitestyrken for slagstyrke og sprekkmotstand.
- Kornstørrelse. Submikrongrader under 0,8 mikrometer gir den høyeste hardheten og den skarpeste kanten. Grove graderinger på 3 til 6 mikrometer absorberer støt og motstår avskalling i fjell og fortau.
- Belegg. CVD- og PVD-belegg reduserer friksjonen og begrenser varmeoverføringen til innsatsen under bearbeiding av stål og støpejern. Ubelagte polerte kvaliteter er ofte det beste svaret for aluminium, plast og trebaserte materialer.
- Kantpreparering. En sylskarp kant passer til etterbehandling og myke arbeidsstykker. En finslipt eller T-landet kant motstår mikro-chipping ved groving og avbrutt skjæring, der en skarp egg rett og slett vil bryte bort.
Legg til sammenføyningsmetoden til den listen. Enten et blad er loddet, krympemontert eller mekanisk fastklemt endrer spenningene det ser ved grensesnittet, og loddepraksis fortjener like mye oppmerksomhet som selve karakteren.
Hvor bladene svikter først
Når et blad kommer tilbake slitt, er det nyttige spørsmålet ikke hvor lenge det varte, men hvordan det døde. De fleste feilene vi blir bedt om å analysere faller inn i et lite antall kategorier.
- Kantflising. Vanligvis et tegn på utilstrekkelig seighet, overdreven mating eller en verktøyholder med for mye utløp.
- Flankeslitasje. Den normale, gradvise slitasjemekanismen. Hvis den akselererer plutselig, har skjærehastigheten eller arbeidsstykkets hardhet beveget seg utenfor gradens komfortsone.
- Kraterslitasje. Kjemisk interaksjon mellom spon og riveflate ved høy temperatur, vanligst ved bearbeiding av stål med høy hastighet.
- Termisk sprekkdannelse. Kamsprekker drevet av avbrutt kutting med kjølevæske påført, eller av ustabile kutteforhold.
- Loddefeil. Sprekker som stammer fra skjøten, ofte fra ujevn oppvarming, overdreven fyllmetall eller slipebelastning etter skjøting.
- Bindemiddel utvasking. Koboltfjerning med aggressive kjølevæsker eller etsende medier, som etterlater et svakt, porøst overflatelag.
Hver årsak peker på en annen løsning: en tøffere karakter, en modifisert kantforberedelse, en belagt variant eller ganske enkelt en endring i maskineringsparametere. Utskifting av bladet uten å diagnostisere mekanismen gir vanligvis samme feil igjen.
Fra pulver til en ferdig kant
Ved anlegget vårt i Changzhou starter et blad som wolframkarbidpulver blandet med kobolt og presset på TPA-presser til en form nær den endelige formen. Lavtrykkssintring fortetter deretter delen, og ferdigheten ligger i å holde både hardhet og porøsitet innenfor stramme grenser over hele batchen. Sliping og kantpreparering følger, ved bruk av utstyr importert fra Tyskland og femakse verktøyslipere fra Australasia, sammen med en digital verktøyforhåndsinnstiller fra Sverige og erfarne teknisk personell som vet hvordan det skal brukes. Den fulle produksjonsprosess for skjæreblader av wolframkarbid er beskrevet i detalj andre steder på denne siden.
Kvalitetskontrollen går gjennom samme kjede. Vi jobber etter ISO 9001- og ISO 14001-systemer, og våre høypresisjonsbor, rømmere og etterbehandlingsverktøy er produsert etter et tysk standard produksjonssystem, slik at de kan erstatte importert verktøy uten å re-kvalifisere en prosess. For kunder innen motor- og generell maskinproduksjon er denne erstatningen ofte poenget med hele øvelsen: samme hullkvalitet og samme batchkonsistens, til en lavere kostnad per del.
Søknadsnotater fra butikketasjen
Metallkutting
For dreiing og fresing starter samtalen vanligvis med arbeidsstykkemateriale og maskinstivhet i stedet for med selve bladet. En stiv maskin med et stabilt oppsett vil belønne et hardere, skarpere blad; en lettere maskin vil straffe den. Å matche karakteren til maskinen, ikke bare til arbeidsstykket, er der mesteparten av gevinsten sitter.
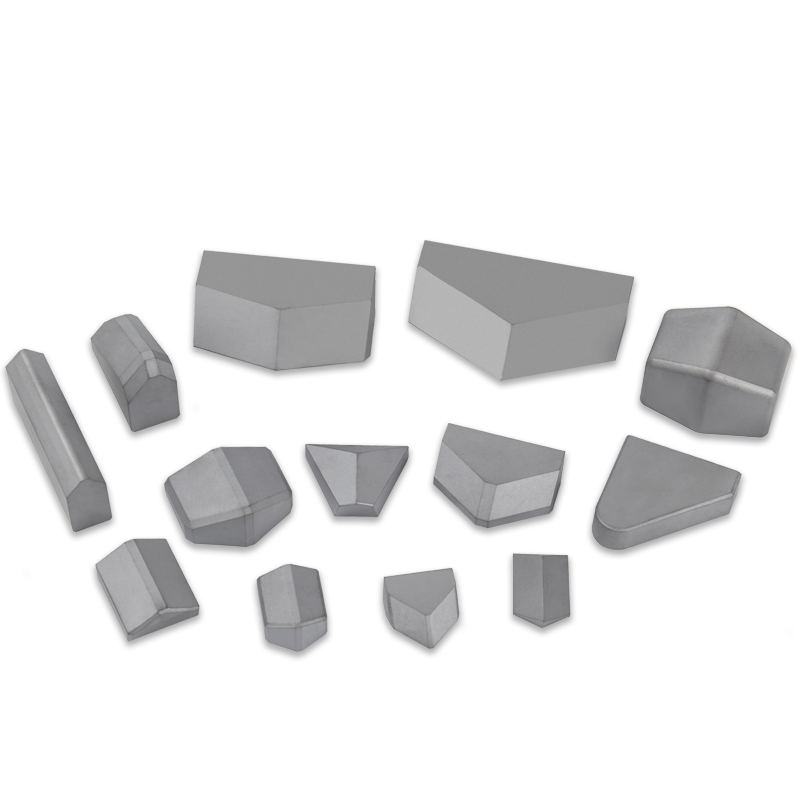
 Tungsten Carbide skjæreblad Tungsten-karbidskjæreverktøy oppnår den nødvendige dimensjonsnøyaktigheten og overflatekvaliteten ved å fjerne overflødig materiale fra de maskinerte delene. Se produkt →
Bergboring og tunneldriving
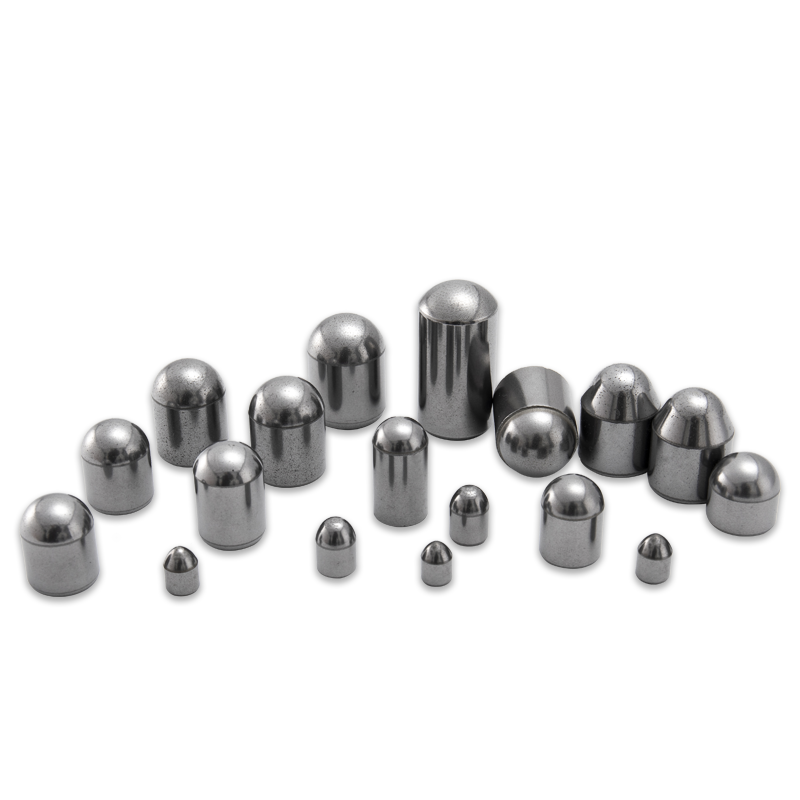
I bore- og tunnelarbeid er fienden sjokk. Grovkornede, høyere koboltkvaliteter med et godt støttet innsatssete overlever støtbelastningen som ødelegger hardere materialer. Oppmerksomhet på lodding, innsatsfremspring og hulltilpasning er like viktig som karakterspesifikasjonen.
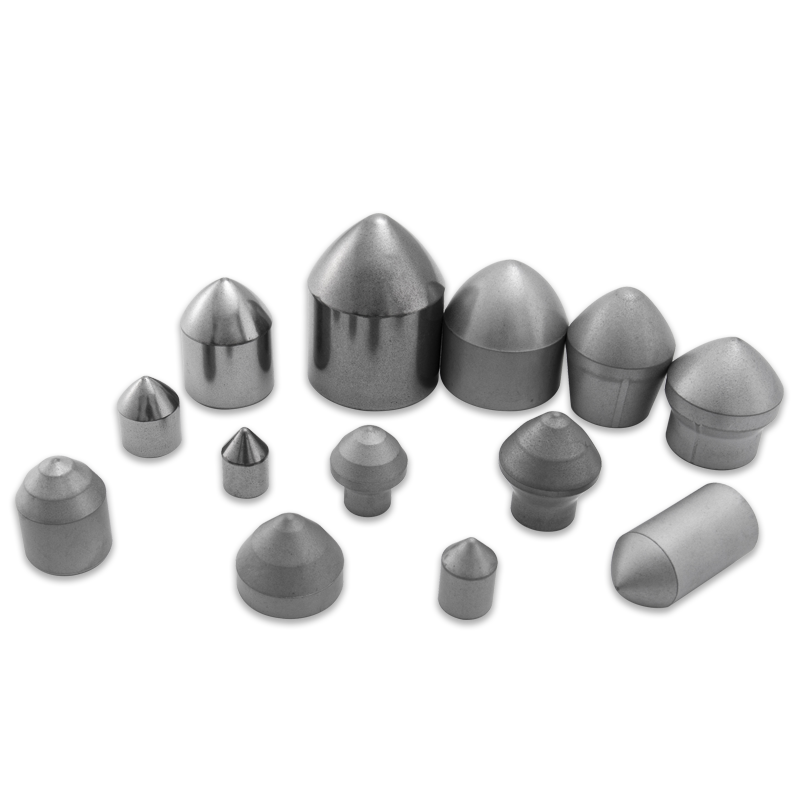
Tungsten Carbide Bergboreverktøy Som et tradisjonelt gruveboreverktøy er fjellboreverktøy av wolframkarbid utsatt for komplekse effekter som slag og slitasje, og arbeidsforholdene er harde... Se produkt → Stempling og forming
I dyser blir bladet bedt om å holde en dimensjon over hundretusenvis av slag samtidig som den absorberer sidebelastninger. Høy trykkfasthet og flismotstand betyr mer enn topphardhet, og en riktig støttet innsats vil vare lengre enn en hardere, men ikke støttet en med stor margin.
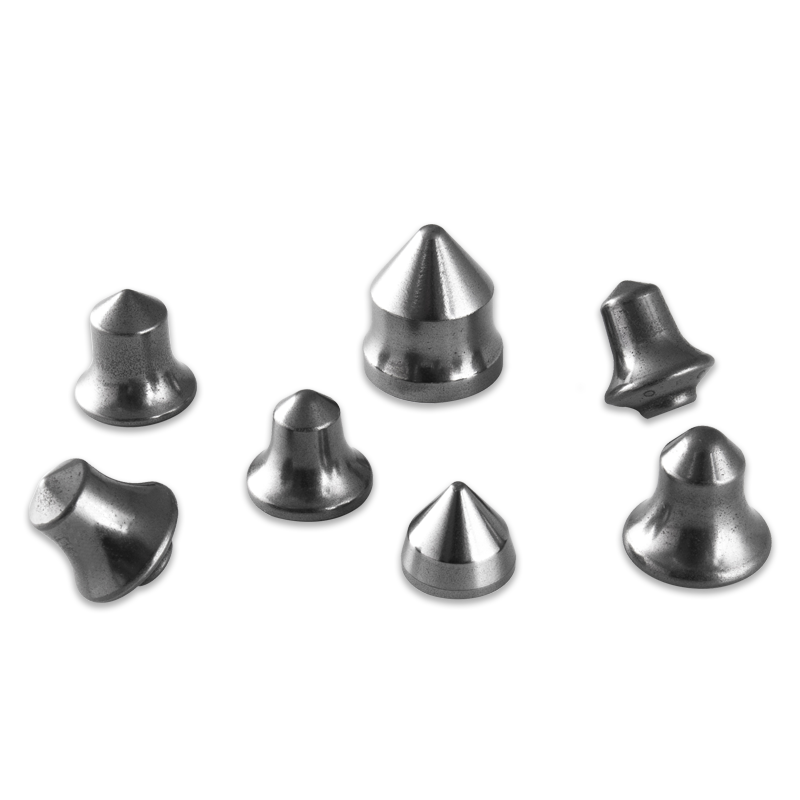
Tungsten Carbide Prege Die I produksjonsprosessen må dysen tåle stor friksjon og slitasje. Sammenlignet med andre materialer har våre wolframkarbiddyser lengre levetid, satser... Se produkt → Vårt eget utvalg dekker skjæreblad, tunnelboremaskininnsatser, veifreseverktøy, fjellboreverktøy, rundskaft for kullgruvedrift og stansedyser, og vi designer spesialverktøy der en standard del ikke passer til applikasjonen.
En praktisk sjekkliste før du spesifiserer et blad
- Hvilket materiale kuttes, og med hvilken hardhet eller slipeevne?
- Er kuttet kontinuerlig eller avbrutt, og hvor alvorlig er støtbelastningen?
- Hvordan holdes bladet: klemt, loddet, krympemontert eller presset inn i et sete?
- Hvilken tilstand er maskinen i, inkludert spindelløp, stivhet og kjølevæsketilførsel?
- Hvilken feilmodus avsluttet levetiden til det forrige bladet?
- Kan bladet slipes på nytt, og hvor mange sliper er realistiske før utskifting?
Svar ærlig på de seks spørsmålene, og karakteren, geometrien og kantforberedelsen velger vanligvis seg selv. Der de ikke gjør det, vil vi heller bruke tjue minutter på å diskutere søknaden enn å sende en del som feiler tre uker senere og koster kunden et produksjonsskift.
Et wolframkarbidblad er en liten komponent med en overdimensjonert effekt på kostnaden per del, enten det er trimming av film i høy hastighet eller å holde en tunnelboremaskin på linje. Materialet belønner omsorg: Riktig karakter for belastningen, en geometri tilpasset operasjonen, og en sammenføyningsmetode som ikke opphever arbeidet til sintringsovnen. Det har vært vårt fokus siden 1990, og det er grunnen til at vi stadig spør kundene hvordan bladet sviktet, ikke bare hvor raskt de vil ha neste forsendelse.
Våre produkter //
Relaterte produkter
Hvis du er interessert i våre produkter, vennligst kontakt oss
