
NO
Tungsten Carbide: Properties, Applications, and How to Choose the Right Parts
Bransjenyheter-Spør en vedlikeholdsingeniør hvorfor hakkene på en langveggsklipper slites ut med noen få skift, og svaret kommer nesten alltid tilbake til det samme materialet: wolframkarbid. Spør en maskineringsveileder hvorfor et innsats svikter midt i syklusen, og du vil høre samme navn. Wolframkarbid er imidlertid ikke et enkelt produkt. Det er en familie av harde, slitesterke kompositter hvis mikrostruktur, bindemiddelinnhold og produksjonskvalitet bestemmer om en del varer en uke eller et år.
Hva Tungsten Carbide er - og ikke er
Wolframkarbid (WC) er en kjemisk forbindelse av wolfram og karbon, typisk omtrent 94 vektprosent wolfram. I industrielle deler ser du det sjelden i ren form. Individuelle WC-korn sementeres sammen med et duktilt metallbindemiddel, nesten alltid kobolt eller nikkel, for å danne en kompositt som kalles sementert karbid. Den resulterende hardheten lander vanligvis mellom 1.700 og 2.400 HV, nær korund på Mohs-skalaen, mens bindemidlet tilfører seigheten som hindrer materialet i å virke som en keramikk.
Bindemiddelinnholdet er den primære innstillingsspaken. Mer kobolt gir karakteren høyere slagfasthet, men senker hardheten; mindre kobolt gjør det vanskeligere og mer motstandsdyktig mot slitasje, men mer sannsynlig å flise under sjokk. Dette er grunnen til at "wolframkarbid" ikke er en tilstrekkelig spesifikasjon i seg selv. Karaktervalg betyr like mye som delgeometri.
Nøkkelegenskaper som driver bruken:
- Youngs modul på 550–700 GPa, omtrent det dobbelte av stål
- Hardhet på 1700–2400 HV (omtrent 9 på Mohs-skalaen)
- Trykkstyrke blant de høyeste av alle tekniske materialer
- Varmeledningsevne på ca. 84 W/(m·K), som hjelper til med å frakte varme bort fra skjærekanter
- Smeltepunkt nær 2870 °C for selve WC-forbindelsen
Hva stålsammenligningen faktisk forteller deg
Steel is tougher; tungsten carbide er stivere, hardere og langt mer slitesterk. For skjære-, bore-, fresings- og formingsverktøy gir disse forskjellene lengre verktøylevetid og bedre dimensjonskontroll, forutsatt at karakteren er tilpasset jobben.
| Eiendom | Wolframkarbid | Tool steel | Hva betyr det i praksis |
|---|---|---|---|
| Hardhet | 1,700–2,400 HV | 600–900 HV | Karbidkanter holder skarpheten langt lenger |
| Youngs modul | 550–700 GPa | ~200 GPa | Mindre nedbøyning under skjærebelastning |
| Slitasjemotstand | Utmerket | Moderat | Lengre levetid i slipende stein og jord |
| Seighet | Moderat, binder-dependent | Høy | Steel bends; karbid kan flise under kraftig sjokk |
| Cost per workpiece | Lower in abrasive jobs | Høyer consumable cost | Høyer initial price, longer usable life |
Stivheten og hardheten forklarer hvorfor karbidmaskiner herdet stål, borer gjennom stein og freser asfalt hele dagen. De forklarer også den ene tingen du må respektere: karbid bøyer seg ikke. Hvis et verktøy kjøres med overdreven vibrasjon, støt eller avbrutt skjæring, kan en karbidkant sprekke der en stålkant ganske enkelt vil bøye seg. Valg og maskintilstand avgjør om bruddet skjer i det første minuttet eller aldri i det hele tatt.
Hvor Tungsten Carbide får plass
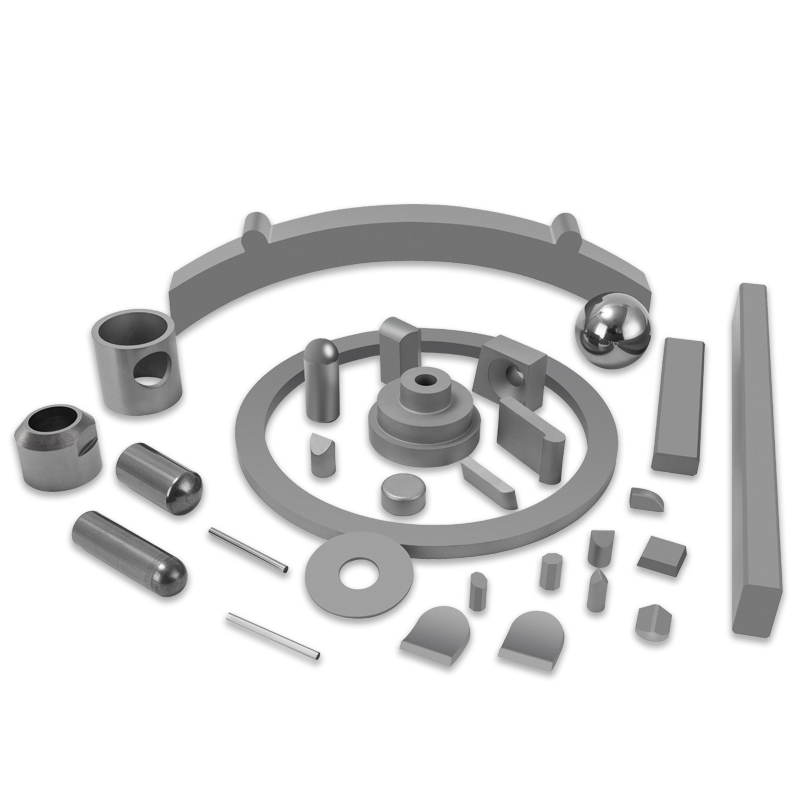
Nesten hver wolframkarbiddel du vil kjøpe, faller inn i et lite sett med produktfamilier. Hver familie har sin egen geometri, karakterkrav og typiske feilmoduser.
| Product family | Typisk bruk | Hovedfeil ved feil brukt |
|---|---|---|
| Cutting blades | Dreiing, fresing, rilling, gjenging | Chipping eller kantkrater |
| Rock-drilling tools | Sprengehull, leting, ankerhull | Bruk flate eller karbidbrudd |
| TBM-innlegg | Tunnelboremaskinskjærehoder | Brudd i hardt eller blandet underlag |
| Road-milling tools | Asfalt- og betongfresing | Rask spissslitasje eller spisstap |
| Round-shank picks | Kullklippere, veiskjærere | Overdreven slitasje på harde inneslutninger |
| Stempling dør | Stempling og forming av metallplater | Kantslitasje, avslag, tap av profil |
Skjæreblader for metallbearbeiding
Ved metallskjæring kjører wolframkarbidblader med høye spindelhastigheter og høye temperaturer. Karakteren må motstå slitasje og termisk mykning på samme tid. Belegg som PVD eller CVD titanbaserte lag forlenger levetiden ytterligere, spesielt ved avbrutt kutt. For en produksjonsbutikk er gevinsten enkel å måle: færre verktøyskift, strammere dimensjonstoleranse og lavere kostnad per ferdig stykke.
 Tungsten Carbide skjæreblad for høyhastighets metallbearbeiding Dette bladet er designet for produksjonsbutikker som ønsker lengre verktøylevetid og strammere toleranser. Dens kvalitet og valgfrie PVD- eller CVD-belegg hjelper mot slitasje og termisk mykgjøring under avbrutt kutt. Se produkt →
Bore- og tunnelverktøy
Bergboring er det motsatte av å kutte stål på én viktig måte: sjokk dominerer. En hammerbor treffer karbidbiten tusenvis av ganger i minuttet, og en tunnelboremaskin presser innsatser inn i blandet stein med enorm kraft. Høyere koboltkvaliteter absorberer disse støtene; hardere karakterer motstår slitasje. Fordi hvert sted har forskjellige fjellforhold, vil de beste leverandørene justere graderingen i stedet for å skyve en del som passer for alle.
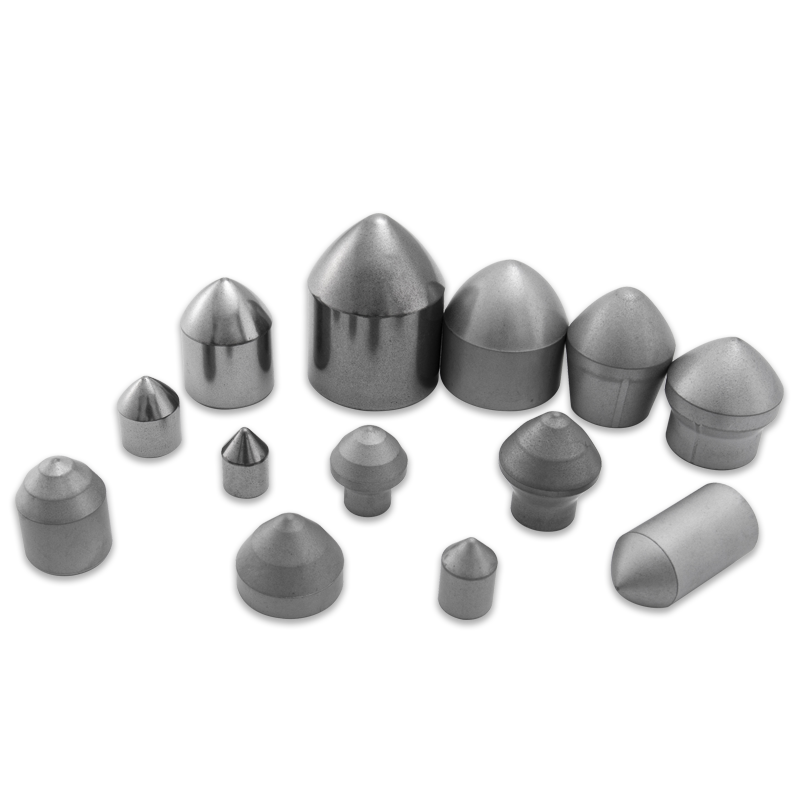
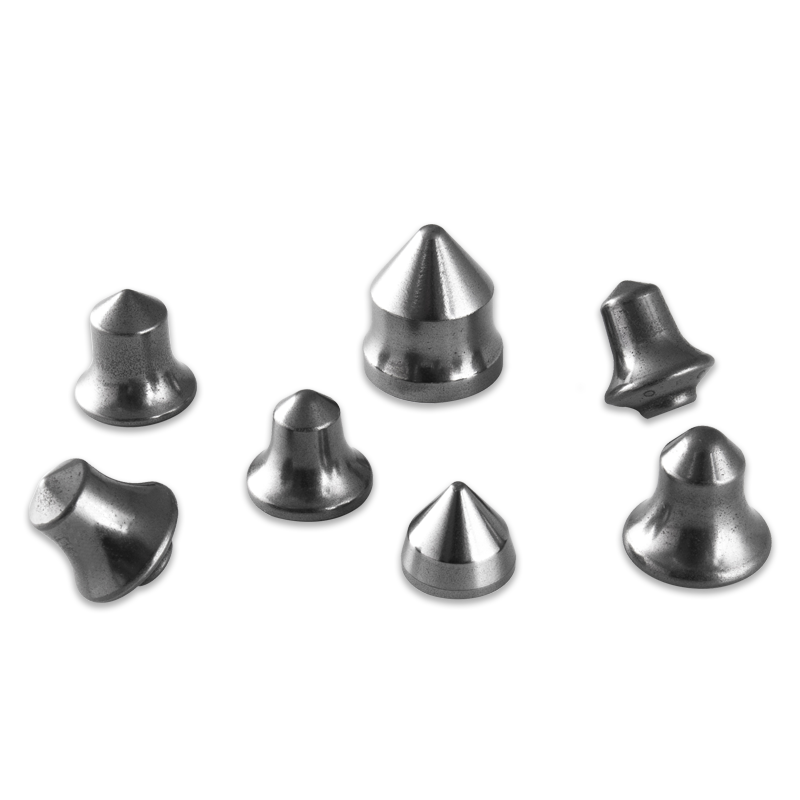
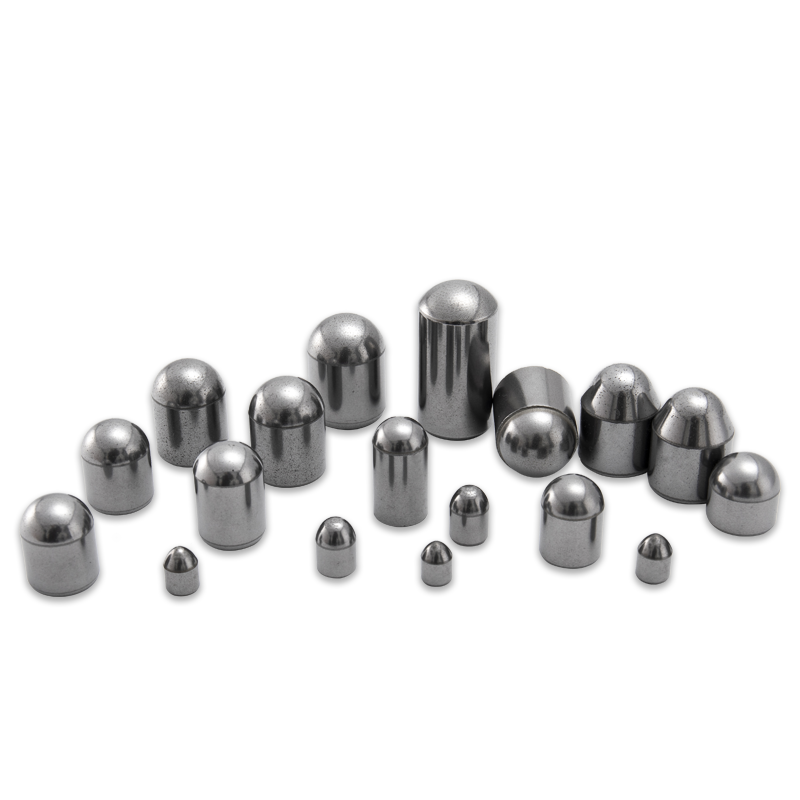
Wolframkarbidinnsatser for tunnelboring og bergboring Disse innsatsene kombinerer slitestyrke og slagfasthet for blandede grunnforhold. De passer til tunnelboring, veifresing og kullgruvedrift der harde inneslutninger kan føre til tap av spiss. Se produkt → Veifresing og kullutvinning
Veifreseverktøy roterer mot asfalt og betong i høy hastighet, og krever en spiss som holder seg skarp under varme og støt. I kullgruvedrift har rundskafthakker en lignende jobb: å kutte kull er lett, men sømmer inkluderer ofte pyritt, sandstein eller andre harde inneslutninger som straffer spissen og stålskaftet. Spissenstap er en vanlig feil når loddeprosessen eller karaktervalget ikke er tilpasset grunnforholdene.
Stemplingsformer for forming
Med stansematriser betyr dimensjonskontroll like mye som slitestyrke. En slitt dysekant endrer bøyeradius eller trimlinje, og omarbeidingsdyser er langt dyrere enn selve karbidemnet. Finkornet karbid med en konsistent bindefase beholder sin profil over millioner av slag, og det er grunnen til at stemplingsanlegg behandler karaktersertifisering som et krav snarere enn en forespørsel.
Tungsten Carbide Prege Die for High-Volum Forming En dyse som opprettholder profilen over millioner av slag, og tilbyr slitestyrke og dimensjonsstabilitet. Finkornet karbid med konsekvent bindemiddel bidrar til å redusere etterarbeid og forlenge levetiden. Se produkt → Hvordan en karbiddel er laget, og hvorfor det er viktig for kjøpere
Du trenger ikke å drive et pulveranlegg for å forstå hva som skiller en pålitelig karbiddel fra en upålitelig. En kortversjon av prosessen forklarer det:
- Pulverfremstilling: wolframkarbidpulver, kobolt- eller nikkelbindemiddel og kornveksthemmere veies og males til en nøyaktig sammensetning.
- Pressing: pulveret formes i hydrauliske eller isostatiske presser for å lage en grønn kropp nær den endelige omrisset.
- Sintring: den grønne kroppen varmes opp i en kontrollert atmosfære, ofte med lavt trykk påført, for å fjerne porøsitet og binde karbidkornene til en tett del.
- Sliping: Diamantskiver på CNC-verktøyslipere genererer de endelige skjærekantene og toleransene. På et typisk skjæreblad eller plukkeskaft avgjør dette trinnet om delen passer til verktøyholderen og kutter jevnt.
- Inspeksjon: forhåndsinnstillere av digitale verktøy, profilprojektorer og hardhetstestere verifiserer geometri og materialkvalitet før delen sendes.
Det praktiske budskapet er enkelt: en del hvis pulverblanding, pressing eller sintring er slurvete, vil mislykkes raskt uansett hvor bra tegningen ser ut. Derfor spør erfarne kjøpere om utstyr: lavtrykkssintringsovner, TPA-presser og femakse verktøyslipere. De spør også om kvalitetssystemet som dekker hele kjeden. ISO 9001 er grunnlinjen; ISO 14001 viser at anlegget også håndterer slipestøv, kjølevæske og avfall på en ansvarlig måte.
Hva du skal bekrefte før du legger inn en bestilling
Den dyreste wolframkarbiddelen er den som svikter tidlig. Unngå den kostnaden ved å sjekke fire ting før du forplikter deg til en leverandør.
- Karakterspesifikasjon: be om WC-kornstørrelse, bindemiddelinnhold og hardhetsområde skriftlig. Karakteren skal være knyttet til ditt faktiske arbeidsstykkemateriale eller bergart, ikke til et generisk produktnavn.
- Geometri og toleranse: skjæreverktøy og hakker er bare så gode som de passer. Be om inspeksjonsrapporten for ytre diameter, kantradius og setedimensjoner.
- Kvalitetssertifisering: ISO 9001 dokumenterer kvalitetssystemet, og ISO 14001 indikerer at støv og avfall håndteres riktig. Begge er nyttige signaler når du ikke kan besøke fabrikken.
- Forsyningsstabilitet: wolframkonsentrat produseres i et begrenset antall regioner, så råvarepriser og ledetider kan skifte raskt. En leverandør med bufferlager og transparente ledetider beskytter produksjonsplanen din.
Hvis du vil forstå hvordan karbid oppfører seg under virkelige verkstedforhold, denne praktiske gjennomgangen av wolframkarbidegenskaper og produksjon er et godt neste steg.
Den riktige wolframkarbiddelen er ikke den billigste, den tyngste eller den med det mest aggressive hardhetskravet. Det er delen spesifisert for din stein, ditt stål, din maskinstivhet og ditt produksjonsvolum. Få karakteren og geometrien riktig én gang, og du vil bruke mindre tid på å skifte verktøy og mye mindre penger på reservedeler. Denne konsistensen under belastning er det som gjør wolframkarbid til ryggraden i moderne skjære- og slitasjeapplikasjoner.
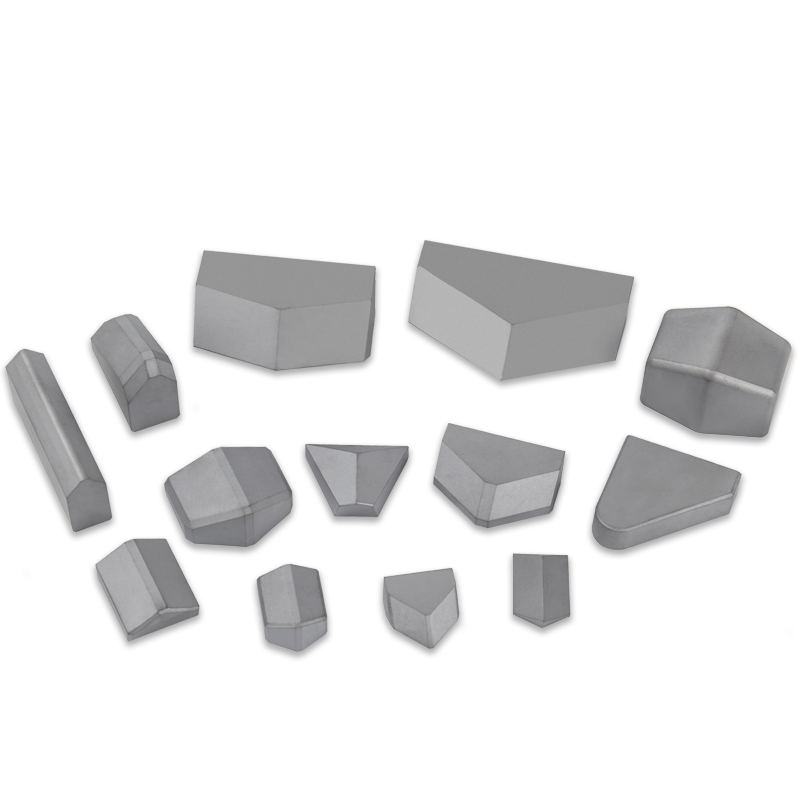
For å se hvilke produktfamilier som passer din prosess, bla gjennom komplett utvalg av wolframkarbidprodukter .
Våre produkter //
Relaterte produkter
Hvis du er interessert i våre produkter, vennligst kontakt oss
